Nyheter

Kallvalsad spole Ytdefekt identifieringsguide: från defektklassificering till godkännandebedömning

NatureSteel kallvalsade rullaranvänds i stor utsträckning inom hushållsapparater, bil- och hårdvarustämplingsindustrier. Kärnskillnaden från varmvalsade ringar ligger i plåtytan: varmvalsade remsor har skala, grova ytor och stora dimensionstoleranser; Kallvalsade remsor genomgår flerstegsvalsning vid rumstemperatur, vilket ger rena, släta ytor och exakta dimensioner.


Ytdefekter utgör kritiska faror för kallvalsade rullar. Rullmärken, repor, gulaktiga fläckar, spiralblockering och andra defekter kan resultera i att stämplingsdelar avvisas och färgkratrar i milda fall, eller full-batch-kassering i allvarliga fall. Vissa defekter förblir latenta vid leverans och dyker endast upp under stämpling, vilket lätt utlöser ansvarstvister.


Detta dokument hjälper användare att identifiera defekter, spåra motsvarande produktionsprocesser, bedöma kvalitet mot standarder och implementera förebyggande kontroller från produktionslinjer till sjöfraktsförpackningar. Den fungerar som referens för inköpspersonal, kvalitetsinspektörer och relevanta ingenjörer.


I. Varför ytkvalitet direkt bestämmer ditt stämplingsutbyte


Ytkvalitet är inte bara en estetisk fråga; dess effekter sprider sig längs hela produktionskedjan.


Första etappen: Stämpling. Skivor (inre inneslutningar exponerade på ytan) fungerar som initieringspunkter för stämplingssprickor. Kantmikrosprickor fortplantar sig till sprickor under djupdragning. Vågformiga plåtar med dålig planhet orsakar instabil placering inuti formarna och leder till delar som inte är toleranta.


Andra steget: Beläggning och galvanisering. Rester av olja orsakar färgkratrar och elektroforesnålshål. Rullmärken och repor förstoras till synliga fläckar efter galvanisering. Oxidfärgning (gulaktiga fläckar) försämrar direkt vidhäftningen för emaljering och färgbeläggning.


Tredje steget: Efterförsäljning. För utseendekritiska komponenter som paneler för hushållsmaskiner och innerpaneler för bilar leder ytdefekter direkt till klagomål på den färdiga produktens utseende. I det här skedet sträcker sig förlusterna bortom en enda sats ark till kostnader för färdiga produkter och leveransscheman.


Därför råder en samsyn i branschen: stålkvalitet och tjocklek sätter den nedre prestandagränsen för kallvalsade rullar, medan ytkvaliteten sätter den övre gränsen för färdiga produkter. Att tydligt specificera ytkvaliteter vid beställningstillfället är mycket mer kostnadseffektivt än tvister i efterhand.

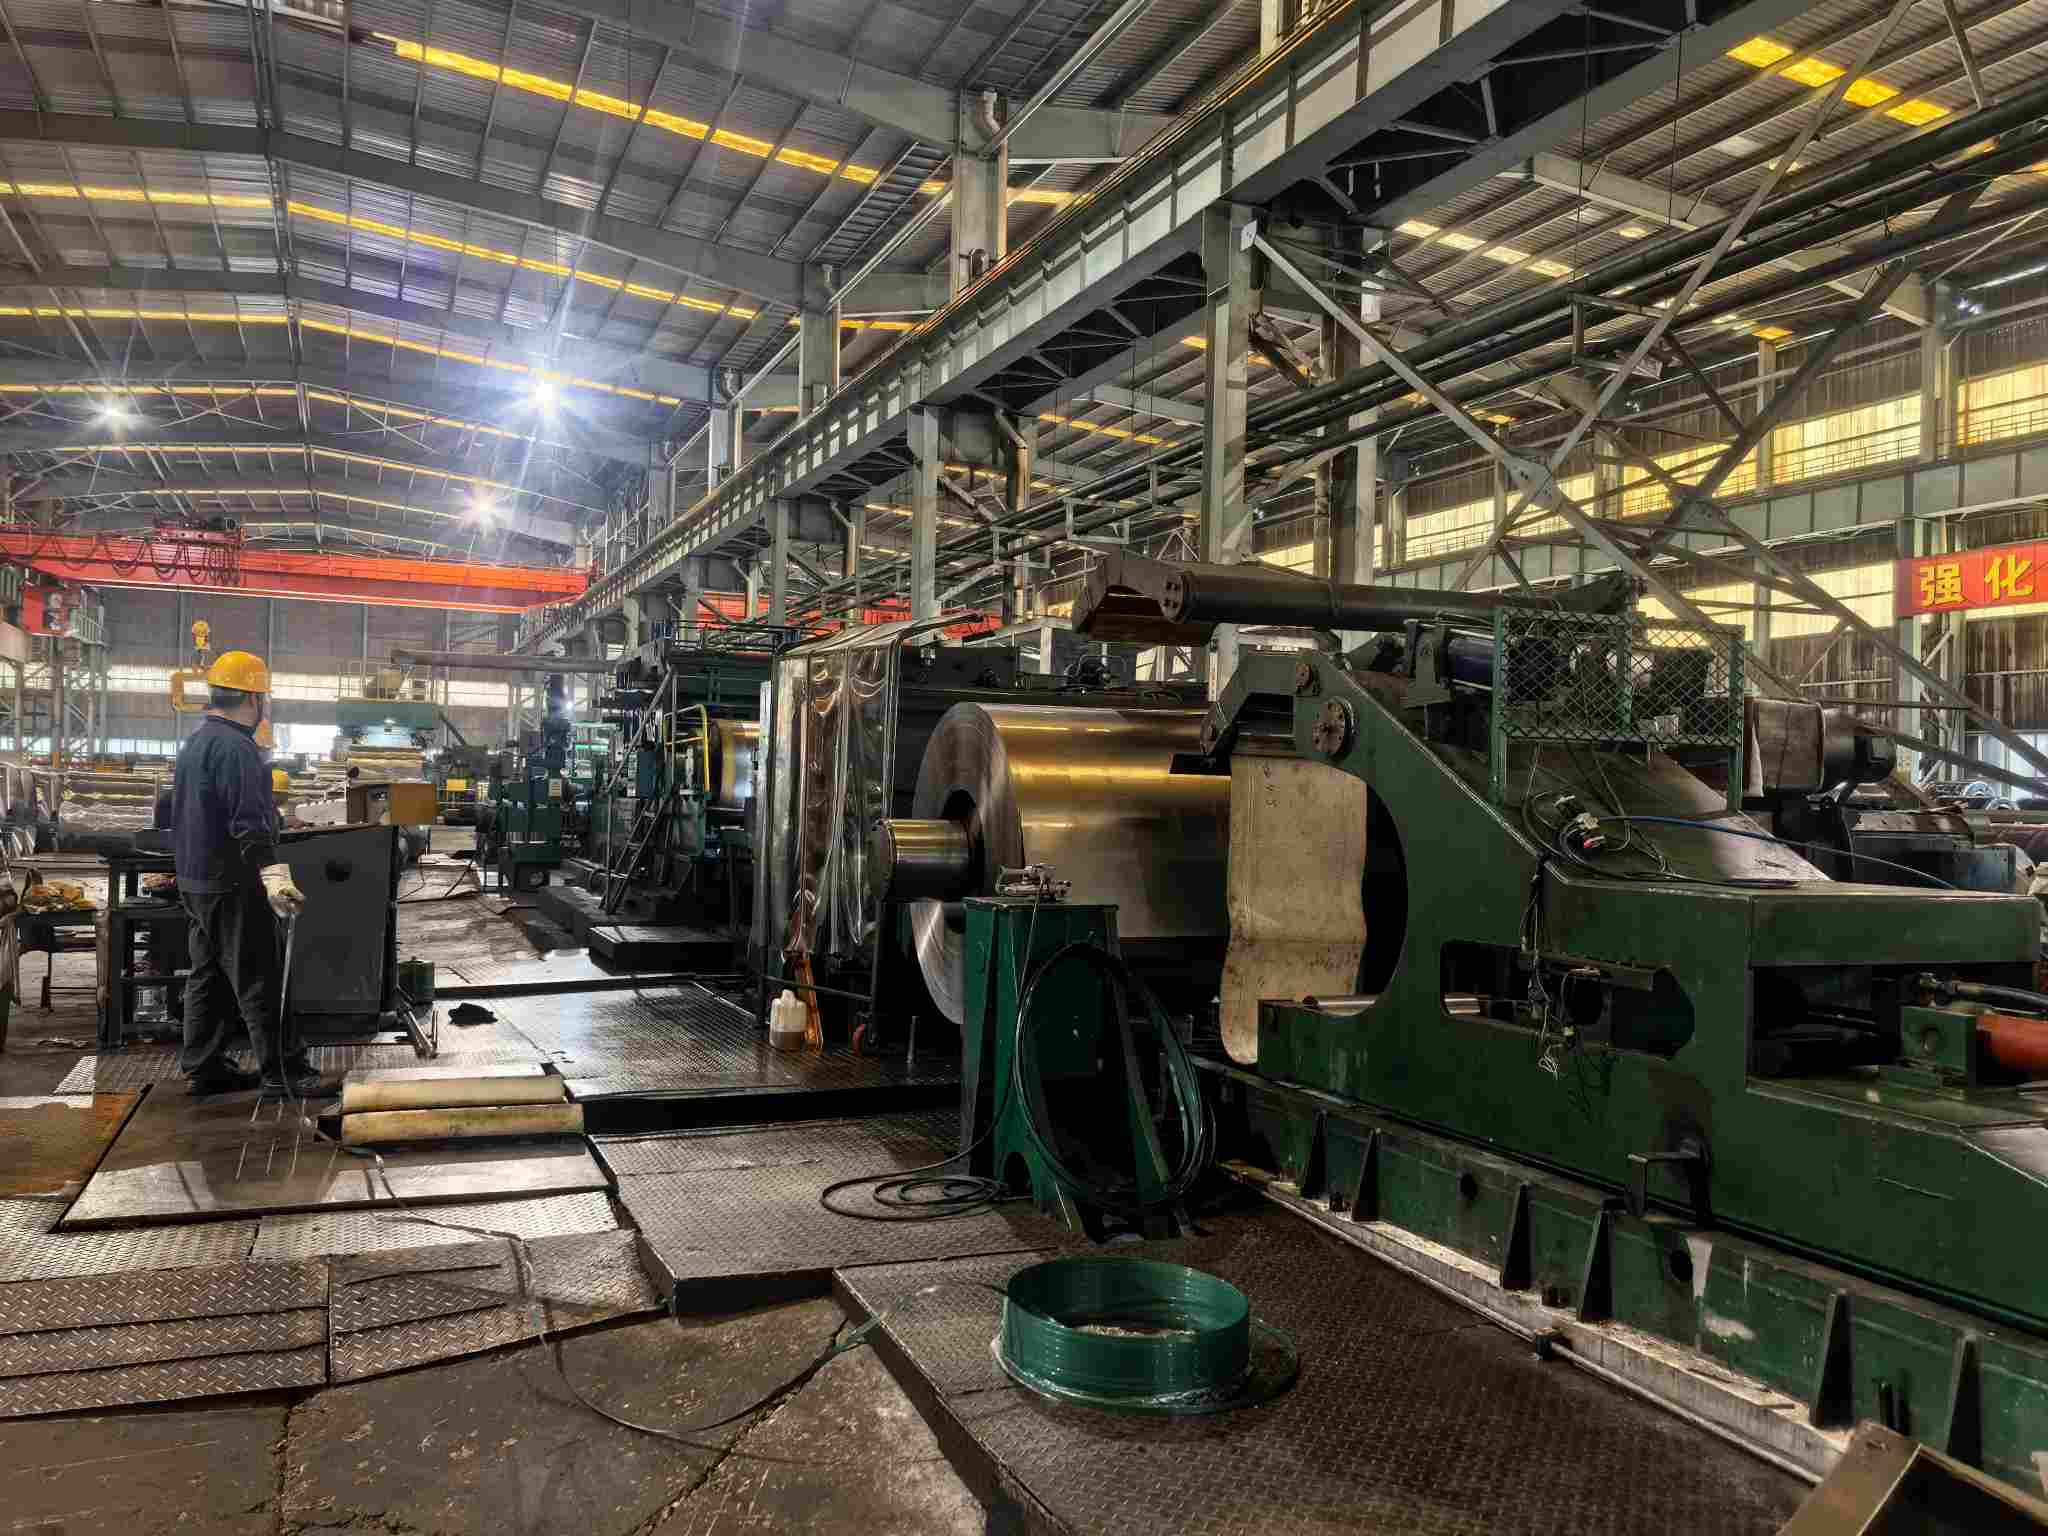
Cold rolling mill workshop

II. Gemensam klassificering av ytdefekter för kallvalsade spolar


Defekter grupperas efter i vilket produktionsskede de uppstår: defekter som införts i valsningsprocessen, defekter som införts i glödgnings- och betningsprocesser och defekter som införts under lagring och transport. Denna klassificering möjliggör direkt spårning till ansvarsfulla processer vid observation av defekter.


Varje defekt beskrivs i ett enhetligt format: Utseendeegenskaper → Orsaker → Nedströmspåverkan → Referensacceptanskriterier.


2.1 Defekter som införts i rullningsprocessen


Kanten spricker


  •  Utseende: Kontinuerliga eller intermittenta sprickor på kanterna av stålplåtar eller remsor, allt från mindre gradliknande egenskaper till taggiga, gapande sprickor i allvarliga fall.
  •  Orsaker: Kantmetall utsätts för tri-axiell spänning under valsning och överskrider materialets duktilitetsgränser. Vanliga bidragande faktorer inkluderar inkommande kantdefekter, inpressad kantskala, felaktig fördelning av passreducering och överdriven rullspänning.
  •  Stöter: Sprickor sprider sig under skärning; frakturer initieras från kanter under stämpling, vilket gör djupdragna delar direkt olämpliga för användning.
  •  Bedömning: Sprickor definieras som serviceskadliga defekter enligt standarder och ska inte tillåtas. Mindre kantgrader kan accepteras villkorligt om de avlägsnas helt efter slitsning.


Vågighet / spänne


  •  Utseende: Ojämna plåtytor som uppvisar vågiga profiler eller skevhet i kant/mittområde under fria tillstånd.
  •  Orsaker: Felaktig inställning av valskronan, ojämn valstemperatur som inducerar "termisk krona", stor inkommande tvärgående tjockleksavvikelse och fluktuerande valsspänning.
  •  Påverkan: Matningsavvikelse på automatiserade stämplingslinjer. Om vågor härrör från fel i plattformiga system, orsakar kvarvarande påkänningar återfjädring även efter utjämning.
  •  Bedömning: Planhetstoleranser är uttryckligen specificerade i standarder. Mindre vågor kan åtgärdas genom utjämning; delar som inte uppfyller kraven vars vågighet förblir utanför toleransen efter utjämning ska anses vara icke-överensstämmande.


Rullmärken


  •  Utseende: Periodiska fördjupningar på plåtens ytor, med avstånd som matchar rullens omkrets. Denna funktion skiljer rullmärken från repor.
  •  Orsaker: Bucklor på rullytor eller vidhäftade främmande ämnen (avlagringar, oljeslam), som överför tryckavtryck på plåtens ytor.
  •  Effekter: Direkta utseendefel för delar av kosmetisk kvalitet; spänningskoncentration vid fördjupningar under stämpling.
  •  Bedömning: Med förbehåll för angivna ytkvaliteter. Mindre rullmärken är tillåtna för Grad FB enligt nationella standarder. För klass FC ska sidan av bättre kvalitet vara fri från visuellt uppenbara defekter. Distinkta periodiska rullmärken med märkbart djup anses vara icke-överensstämmande för Grade FC/FD.


Repor


  •  Utseende: Icke-periodiska, riktade linjära ärr med märkbar dragkraft vid beröring för hand.
  •  Orsaker: Hårda främmande ämnen som fäster på rullbord, styrplattor eller styrrullar; glidning mellan skikten orsakad av instabil lindningsspänning.
  •  Stöter: Repor som överstiger ett visst djup blir initieringsplatser för stämplingssprickor och orsakar avvisande av utseendeorienterade delar.
  •  Bedömning: Kriterierna överensstämmer med kriterierna för rullmärken, implementerade per ytkvalitetsklausuler. Branschvanlig praxis: mindre repor med djup som inte överstiger halva tjocklekstoleransen kan förhandlas, enligt avtal.


#### Tjockleksavvikelse längs remsan


  •  Utseende: Knappt synligt för blotta ögat, manifesteras som inkonsekvent tjocklek över olika positioner av ett enda ark.
  •  Orsaker: Försenat svar från AGC-system (Automatic Gauge Control), inkommande tjockleksfluktuationer och avvikelser i inställningar för rullkraft.
  •  Stöter: Ojämn väggtjocklek på stansade delar; tjockleksfluktuationer försämrar matnings- och formstabiliteten för automatiserade produktionslinjer.
  •  Bedömning: Mäts via tjockleksmätare mot standardtabeller för tjocklekstolerans. Obs: toleranstabeller är segmenterade efter nominell tjocklek och bredd istället för att anta ett universellt enda värde.


Slivers


  •  Utseende: Långsträckta silveraktiga-ljusa eller mörka strimmor av varierande längd, mestadels förekommer vid spiralhuvuden, spiralsvansar eller lokala zoner.
  •  Orsaker: Icke-metalliska inneslutningar i stål (t.ex. aluminiumoxid) förlängs under valsning och exponeras så småningom på ytor.
  •  Påverkan: Stor initieringskälla för sprickbildning vid djupdragning. Skivorna är mycket farligare än vanliga repor och representerar ytmanifestationer av inre materialfel.
  •  Bedömning: Inneslutningar klassificeras som skadliga defekter enligt standarder och ska inte tillåtas. Lokala skivor indikerar i allmänhet metallurgiska och stränggjutningsproblem och anses normalt inte överensstämma.


 2.2 Defekter införda i glödgnings- och betningsprocesser


#### Gulaktig färgning / Oxidfärgning


  •  Utseende: Lokal gulbrun missfärgning på plåtens ytor; helspole färgskillnad i svåra fall.
  •  Orsaker: Karbonisering av kvarvarande olja efter glödgning; otillräcklig daggpunktskontroll av ugnsskyddande atmosfärer (väte/kväve-väteblandningar) vilket leder till mild oxidation.
  •  Stöter: Allvarlig försämring av vidhäftningen för emaljering, färgbeläggning och målning; färgskillnad diskvalificerar direkt delar av utseendeklass.
  •  Bedömning: Mindre oxidfärgning är tillåten för Grad FB. Graden FC/FD ställer krav på färgskillnad och vidhäftning; händelsen leder till bristande överensstämmelse. Rätt manövrerade ljusglödgningsugnar med väteskydd ska inte ge framträdande gulaktiga fläckar.


Spoleblockering


  •  Utseende: Lokal vidhäftning mellan skikten förhindrar upprullning; sönderrivna eller gummiaktiga märken kvarstår på arkytor där vidhäftade skikt bändas isär.
  •  Orsaker: För hög glödgningstemperatur, hög lindningsspänning, lokaliserat koncentrerat tryck från dålig plåtform; extremt släta ytor förvärrar vidhäftningen ytterligare.
  •  Stöter: Stora kontinuerliga ytor görs defekta vid vidhäftnings-rivzoner.
  •  Bedömning: Skada vid vidhäftning och rivning utgör en framträdande icke-överensstämmelse defekt. Detta klassiska glödgningsprocessproblem tillskrivs normalt felaktiga inställningar för glödgningsparametrar.


Överbettning gropar


  •  Utseende: Matta arkytor täckta med täta fina fördjupningar och uppvisar grov taktil känsla.
  •  Orsaker: För hög syrabadstemperatur, felaktig syrakoncentration eller förlängd nedsänkningstid i betningssektioner, vilket resulterar i överkorrosion av järnsubstratet.
  •  Stöter: Överskridande ytjämnhet försämrar beläggningens vidhäftning; minskning av materialtjockleken i svåra fall.
  •  Bedömning: Mindre gropar kan tillåtas för lägre ytkvaliteter utan formningsförsämring. Gropar är förbjudna för Grade FC/FD.


Lüders Lines / Stretcher Strain


  •  Utseende: Vågiga bandliknande glidmarkeringar framträder på stansade komponentytor.
  •  Obs: Detta är en materiell egenskap snarare än en defekt. Lågkolhaltiga stål som DC01 och SPCC har en avkastningsplatå, och ojämn deformation under stansning genererar Lüders-linjer. Stålverk eliminerar avkastningsplatåer via skinnvalsning med liten minskning.
  •  Nyckelpunkt: Skin-pass-effektiviteten försämras över lagringstiden. Naturligt åldrande återinför skördeplatåer. Standarder anger garantiperioder: EN 10130 garanterar inga Lüders-linjer inom sex månader efter skin-pass för DC05; DC06/DC07 har obegränsade garantier. GB/T 5213 särskiljer perioder efter ytkvalitet: cirka tre månader för höggradiga ytor (FC/FD) och cirka sex månader för allmänna kvaliteter (se originalstandarder och kontrakt för exakta värden).
  •  Bedömning: Lüders linjer som härrör från överåldrad lagring klassificeras i allmänhet inte som kvalitetsfel. Köpare ska ange lagringsperioder och "först-in, först-ut"-inventeringsmetoder vid beställning.


Oljerester


  •  Utseende: Ojämna oljefilmer på arkets ytor, som uppträder som ränder eller oljeansamlingsfläckar.
  •  Orsaker: Otillräcklig prestanda hos elektrolytiska avfettningssektioner eller okontrollerad oljeapplicering efter skin-pass rolling.
  •  Påverkan: Målarkratrar och elektroforesnålshål; överdriven oljefilm äventyrar svetsprestanda.
  •  Bedömning: Standarder specificerar normalt oljelevererade produkter med oljefilmer som kan tas bort via alkalisk rengöring. Avvikelse gäller när ojämn restolja orsakar nedströms processfel.


2.3 Defekter som införts under lagring och transport (Högt Ansvars-tvistområde)


Vattenfläck rost


  •  Utseende: Ljusgula till mörkbruna rostfläckar som främst kommer från plåtens ytor eller kanter; observeras ofta för sjöfrakt.
  •  Orsaker: Kondenserad fukt från behållaresvettning på grund av temperatur-fuktighetsskillnader, havssaltspray; kala spolar som saknar rostskyddad förpackning eller skadad förpackning.
  •  Stöter: Färgblåsor över rostiga områden; full-coil nedgradering i svåra fall.
  •  Bedömning: En av de mest tvistiga defekterna. Ansvaret bestäms av tre faktorer: ① Rostfärg: färsk rost ser ljust gul/orangeröd ut; åldrad rost blir mörkbrun eller till och med svart. ② Förpackningsintegritet: förhållanden för rostskyddspapper, plastfilmer och kantskydd. ③ Tidslinje: jämförelse mellan produktions-/appliceringsdatum för olja och ankomstdatum mot standardperioder för rostskydd (nationella standarder anger sex månaders rostfri giltighet från tillverkning för oljelevererade rullar under normala lagrings-transportförhållanden). Om korrosion uppstår med intakta förpackningar inom rostskyddsgiltigheten, åligger leverantörerna ansvaret. Skadade förpackningar eller utgått lagringsutrymme överlåter ansvar till köpare.


Hantering av bucklor


  •  Utseende: Lokala fördjupningar eller stötmärken, koncentrerade mestadels på yttre spolomslag och lyftkontaktpunkter.
  •  Orsaker: Felaktig lyftning, staplingskompression och otillräcklig säkring under transport.
  •  Bedömning: Lokala ytteromslagsbucklor kan accepteras villkorligt efter avlägsnande av påverkade omslag utan funktionsnedsättning. Utbredda bucklor gör att spolarna inte överensstämmer.


Teleskop/lös spole


  •  Utseende: Feljusterade spoleändytor som bildar en teleskopisk stegprofil; lösa bindningsband.
  •  Orsaker: Felinriktning under upprullning, felaktig spänning och avslappning av remmen under transporten.
  •  Stöter: Ark repor och matningsavvikelse under upprullning; lagersäkerhetsrisker.
  •  Bedömning: Feljusterade ytor utöver toleransgränserna utgör avvikelse. Lösa remmar ska efterspännas i lager.


2.4 Snabbreferenstabell över fel


Defekt Ansvarsfull process Typiska orsaker Tillåtet för FB-betyg Tillåtet för FC/FD Grade
Kanten spricker Rullande / inkommande material Överdriven kantspänning Inte tillåtet Inte tillåtet
Vågighet Rullande Felaktig rullkrona/spänning Inte tillåtet om det inte är tolerant Inte tillåtet om det inte är tolerant
Rullmärken Rullande Skador på rullytan / främmande föremål Mindre tillåtet Inte tillåtet
Repor Rullning / slitsning Främmande föremål på rullbanor Mindre tillåtet Inte tillåtet
Tjockleksavvikelse längs remsan Rullande AGC styravvikelse Inte tillåtet om det inte är tolerant Inte tillåtet om det inte är tolerant
Slivers Ståltillverkning / stränggjutning Inklusioner Inte tillåtet Inte tillåtet
Gulaktig färgning Glödgning Rester av olja/dålig atmosfär Mindre tillåtet Inte tillåtet
Spoleblockering Glödgning Felaktig temperatur/spänning Inte tillåtet Inte tillåtet
Överbettning gropar Betning Utom kontroll betning Mindre tillåtet Inte tillåtet
Lüders Lines Materiell egendom Avkastningsplatå/åldrande Inte en defekt, med förbehåll för lagringsperiodens begränsningar Inget fel, med kortare tillåtna lagringstider
Oljerester Avfettning / hudpass Otillräcklig avfettning Inte tillåtet Inte tillåtet
Vattenfläck rost Förvaring & transport Fukt/skadad förpackning Inte tillåtet (undantag för utgången rostskyddsgiltighet)

Inte tillåtet


III. Inspektion på plats: praktiska testmetoder och 10-minuters checklista för acceptans


3.1 Fyra inspektionstekniker på plats


Visuell inspektion av sidoljus. Den mest kritiska tekniken för ytkontroll. Rulla ut ark meter för meter under sidoljus med låg vinkel inom 45 grader. Vågigheter, rullmärken och svaga repor blir framträdande under sidoljus, medan många defekter förblir osynliga under direkt frontalbelysning – en vanlig död fläck för mottagande parter. Ge prioritet åt 50-millimeters kantzonen, där kantsprickor och grader ofta förekommer.


Taktil bedömning. Skjut fingernaglar över ytstrukturer: rullmärken producerar periodiskt motstånd; repor ger kontinuerligt motstånd. Slivers uppvisar taktila egenskaper nära vanliga repor; identifiering kräver en kombination av placering (mest vid spolhuvuden/svansar) och efterföljande stämplingsprestanda.


Instrumentmätning. Använd bärbara tjockleksmätare för att ta prov på tjockleken vid spolhuvudet, mitten av spolen och spolens slut för kontroller av tjockleksvariationer. Använd rätkanter plus känselmått för skevningsmätning. Om tillgängligt, mät Ra-råhetsvärdena med råhetsprovare (råhet utgör en central indikator för ytkvaliteter, med testprocedurer specificerade i standarder). Provtagningspunkter för tjockleksmätare måste täcka hela bandbredden snarare än bara den centrala zonen.


Förpackning och märkeskontroll. Kontrollera först den rostfria förpackningens integritet och läsbarheten av fraktmärkena vid öppning av behållaren (spolnummer, stålkvalitet, dimensioner, ytkvalitet, vikt, tillverkningsdatum). Misstänka transportinducerade ytdefekter för eventuella förpackningsskador.


3.2 10-minuters checklista för acceptans för mottagande parter


1. Inspektera förpackningen: Kontrollera integriteten hos rostskyddspapper/filmer, kantskydd, bindningsband och stålhölje; leta efter spår av vattenexponering.

2. Verifiera markeringar: Bekräfta spolnummer, stålkvalitet, dimensioner, ytkvalitet och produktionsdatum stämmer överens med inköpsorder och Mill Test Certificates (MTC).

3. Heltäckande sidoljusinspektion: Undersök arkytor meter för meter under 45 graders sidoljus, med fokus på 50 mm kantzoner.

4. Slumpmässig taktil provtagning: Dra fingernaglar över tre slumpmässiga ställen för att skilja på rullmärken, repor och flisar.

5. Tjocklekspunktskontroll: Ta mätningar på spolhuvudet, mitten av spolen och spolens slut och registrera tjockleksvariation längs remslängden.

6. Skevningsmätning: Mät skevhet i fritt tillstånd på ett arksegment på en meter.

7. Dokumentation och provtagning: Fotografera defekta områden med skalreferenser och behåll 300 millimeter defekta provsegment som bevis för ansvarsbedömning.

8. Korsreferens för betyg: Jämför observationer mot ytbetygsklausuler i kapitel IV och dra slutsatser: Acceptera / Villkorlig acceptans / Avslag.


IV. NatureSteels källa-kontrollåtgärder mot ytdefekter


Tidigare avsnitt täcker identifiering av defekter för hantering efter händelse. Det här kapitlet beskriver förebyggande kontroller från fabriken. Ytdefekter är i huvudsak processrotade problem. Defektidentifiering faller på nedströmsanvändare, medan defektförebyggande hör till produktionslinjer.


Betningsdel: Femstegsbetning plus elektrolytisk avfettning. Fullständig avlagring är en förutsättning för rena kallvalsade ytor. Överbetning genererar gropar; underbetade blad inpressade fjäll. Elektrolytisk avfettning minskar risker för kvarvarande olja som är direkt kopplade till gulaktiga fläckar och färgkratrar.


Valssektion: Sexhögt reverseringsverk med digitala styrsystem. Plåtformskontroll med sluten slinga och exakt passreduktionstilldelning bildar kärnkontroller för vågighet, kantsprickor och längsgående tjockleksavvikelse. Siemens och ABB:s numeriska styrsystem levererar tjocklekstoleranser ner till ±0,03 mm, vilket uppfyller speciell precisionsklass enligt EN10131. Minsta valstjocklek når 0,15 mm. Rullytor genomgår schemalagda inspektioner för att upptäcka skador på rullytan och främmande ämnen innan avtryck överförs till ark. Rullmärken är defekter som lätt elimineras genom rullinspektionsrutiner.


Glödgningssektion: Ljus vätgasglödgning. Väterika skyddsatmosfärer förhindrar ytoxidation och gul missfärgning, vilket eliminerar oxidfärgning vid källan. Glödgningstemperaturer och lindningsspänningar segmenteras enligt spolens vikt och plåtform för att undvika spolblockering.


Skin-Pass Section: Kontrollerad förlängning från 0,5 % till 1,5 %. Skin-pass rolling inom detta område eliminerar avkastningsplatåer och förbättrar plattans form. Otillräcklig hudpassförlängning misslyckas med att undertrycka Lüders-linjer; överdriven förlängning försämrar plåtformen och minskar ytjämnheten. Att balansera dessa parametrar utgör ett centralt krav på skin-pass-processen.


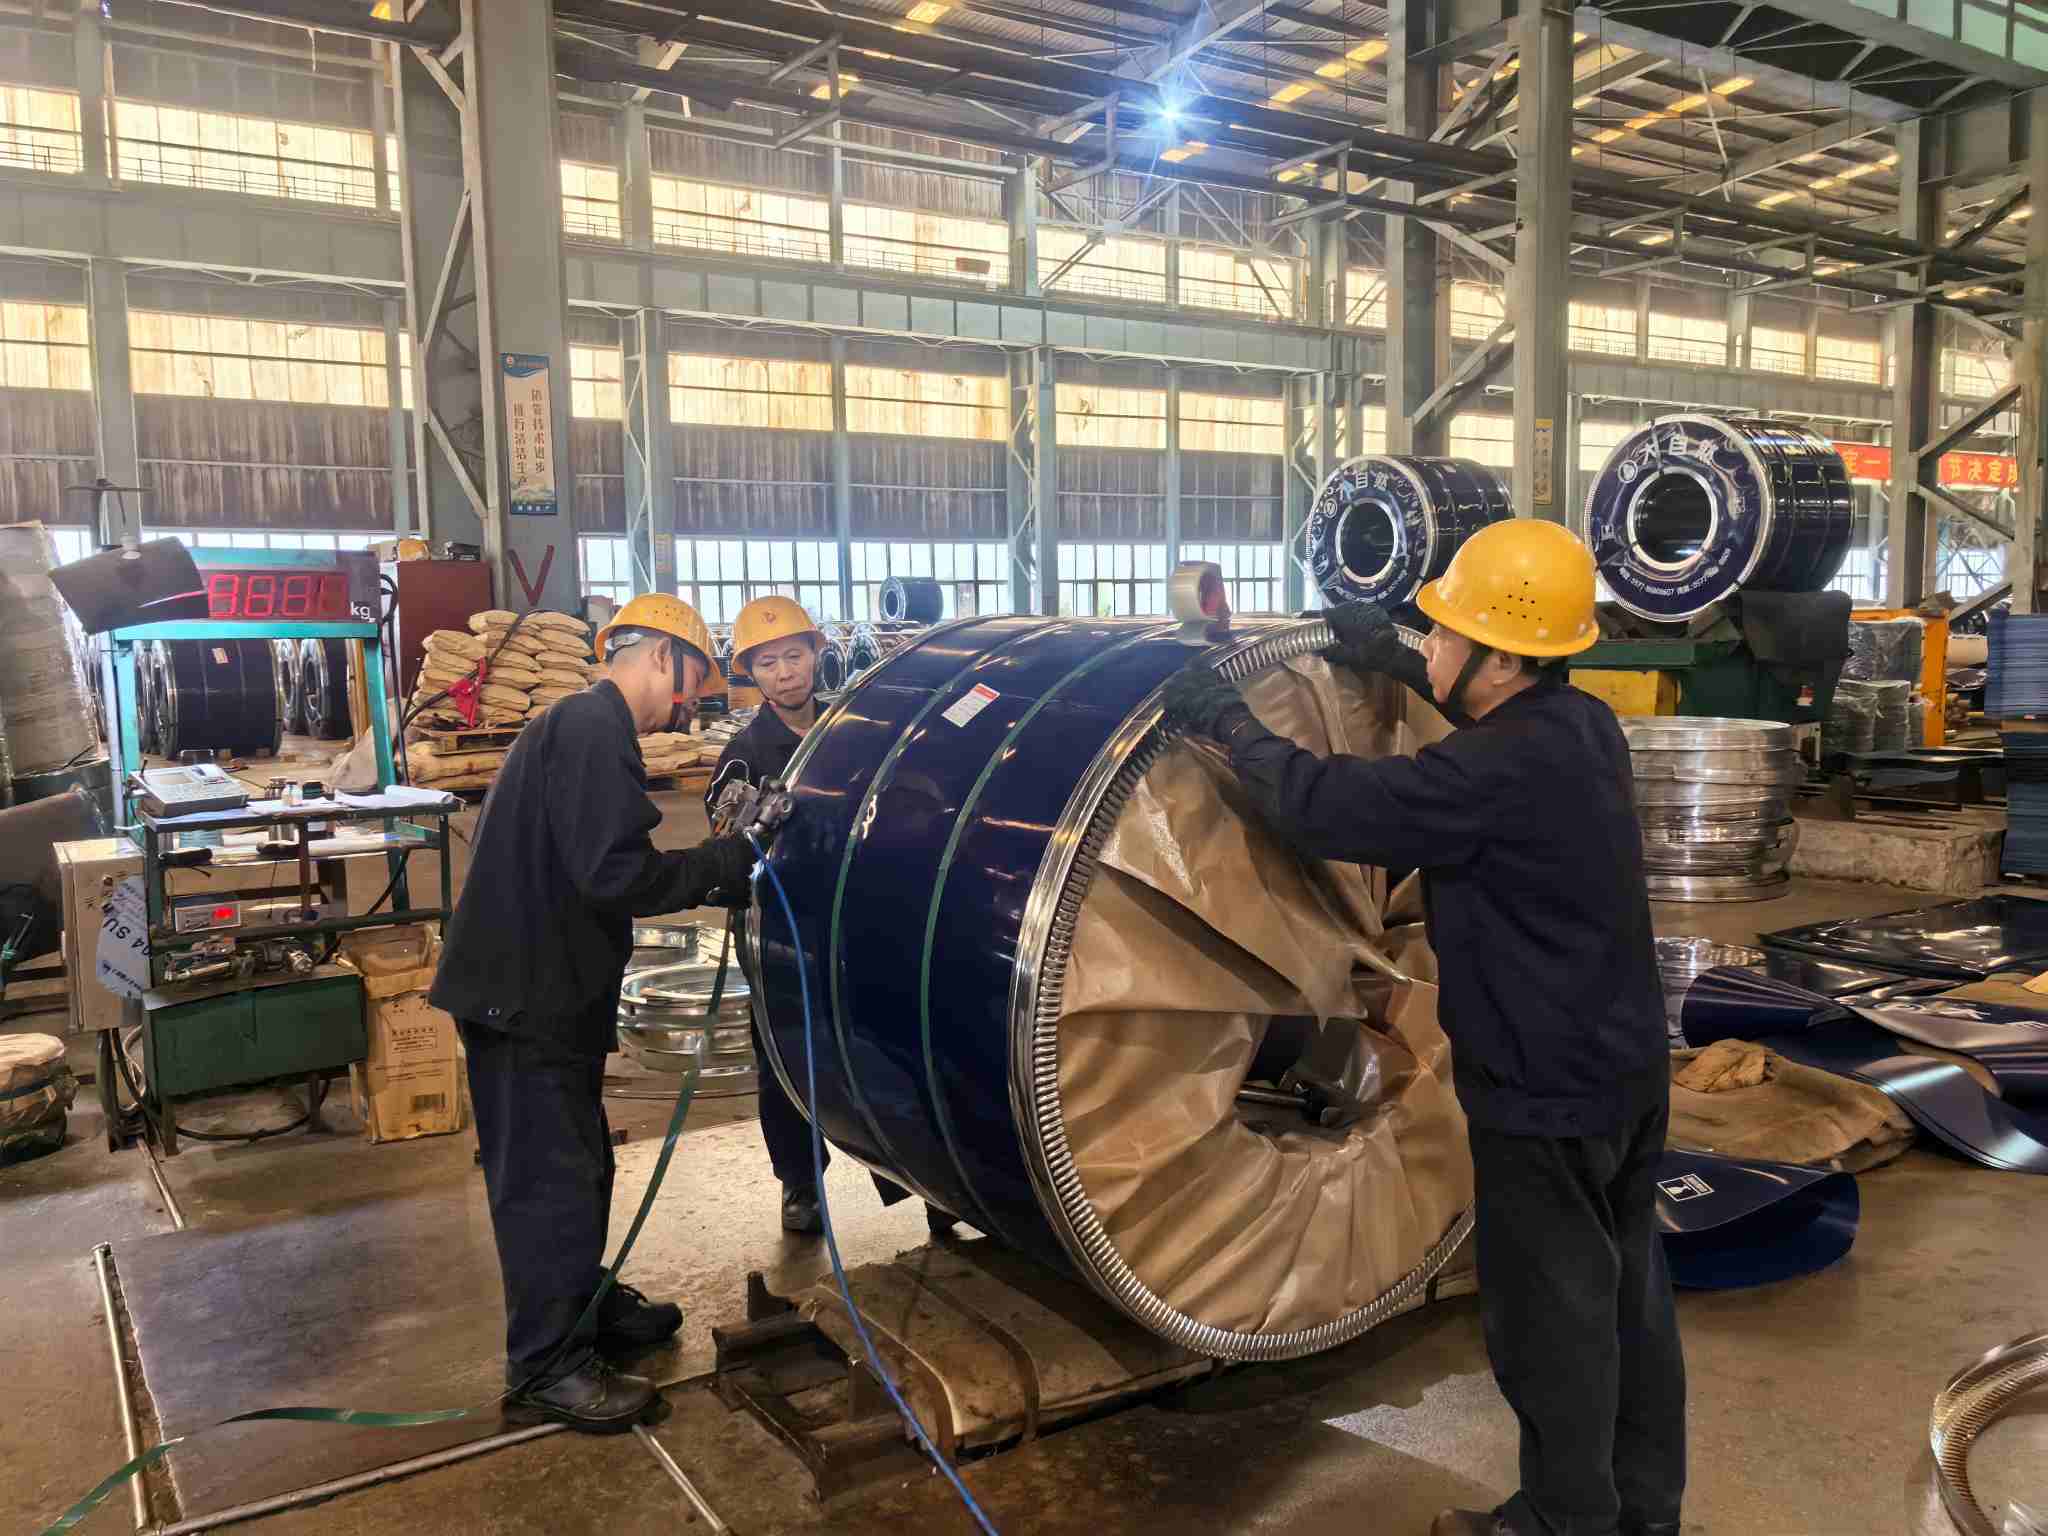
Finishing and Packaging Section: Gradfri slitsning och sjöfraktorienterad förpackning. Skärningsoperationer styr gradhöjden för att förhindra repor på skärkanten. Färdiga spolar är inslagna med VCI flyktiga korrosionsinhibitorfilmer, försedda med kantskydd, säkrade med stålband och fuktsäker behandlade för sjötransport med hög salthalt och hög luftfuktighet. De flesta tvister vid ankomst till hamn om rost i vattenfläckar kan undvikas genom robust förpackning.


Inspektionssektion: Tredelade inspektionsgrindar. Inspektion av inkommande varmvalsade ringar; inspektion under processen efter betning, glödgning och valsning med skinnpassage; Inspektion före leverans som kombinerar ytprovtagning och dimensionsmätning. Provsegment och testposter bevaras för varje batch, och Mill Test Certificates (MTC) följer med leveranser. Varje kvalitetsincident kan spåras tillbaka till specifika processer och produktionstidsfönster, vilket ger robusta bevis för ansvarsbedömning.


Kort sagt: Ytfel ”upptäcks inte via besiktning”. De är antingen "tillverkade" eller "förhindrade". Inspektion validerar processprestanda snarare än att fungera som ett sista skyddsnät.

NatureSteel Coil Packing Process

Slutsats


Identifiering av ytdefekter på kallvalsad rulle bygger på en kombination av processkunskap, standarder och fälterfarenhet. Det här dokumentet sammanställer flera defekttyper, checklistor för acceptans och ramar för ansvarsbedömning för referens under inspektioner. NatureSteel besitter omfattande kallvalsningsexpertis och implementerar ytkvalitetskontroller i hela processen. VCI rostskyddsförpackningar stabiliserar spolförhållandena under hela sjöfarten. För stålkvalitetsspecifikationer (t.ex. DC01, SPCC), ytkvalitetskonsultation eller offertförfrågningar, var god attkontakta oss.


Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera